English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


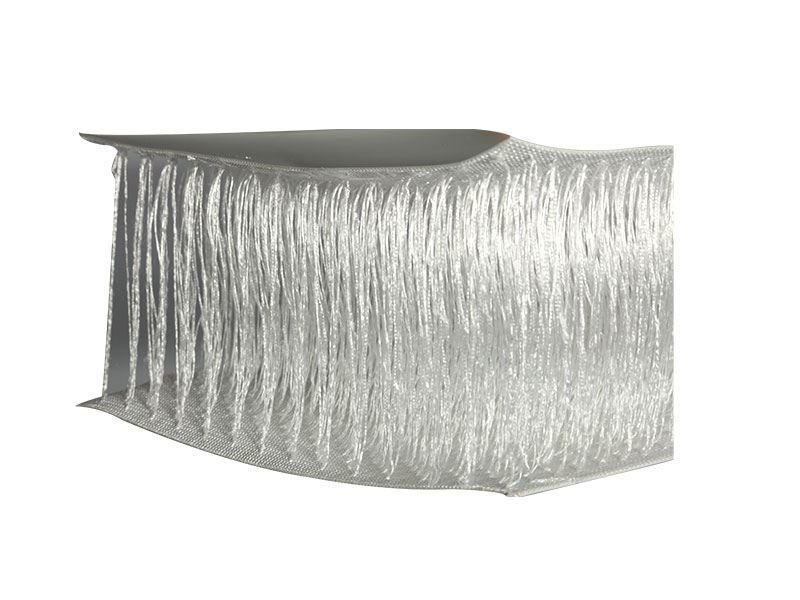
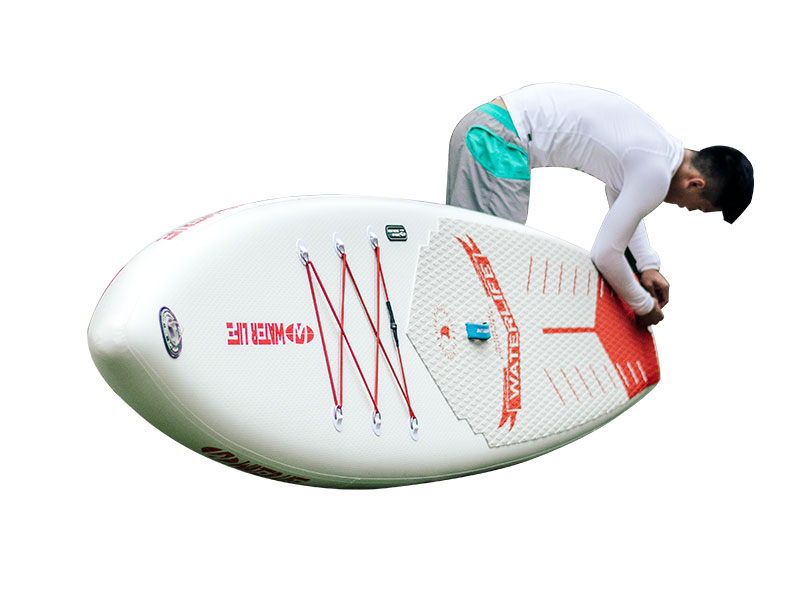
Point de chute en PVC renforcé pour SUP
Point de chute en PVC renforcé pour SUP is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Comment le renforcement modifie le comportement du point de chute
Paramètres matériels
Où va le tissu dans un assemblage de SUP
Panneau de pont
Le panneau supérieur en point de chute forme la surface de support. Le renfort contrôle ici la déflexion du pont et soutient la liaison du coussin de traction EVA.
Panneau de coque
Le panneau inférieur utilise le même tissu renforcé. La masse de revêtement sur cette face est souvent spécifiée à l'extrémité supérieure de la plage pour résister à l'abrasion causée par les lancements sur la plage et le contact avec les eaux peu profondes.
Bande ferroviaire
Le rail latéral relie le pont et la coque. Le point de chute en PVC renforcé pour SUP est soudé au tissu des parois latérales enduit de PVC, et la largeur de la bande du rail définit l'épaisseur et le contour de la planche.
Renfort du nez et de la queue
Des pièces supplémentaires du même tissu sont soudées au niveau du nez et de la queue pour absorber les impacts et pour ancrer les ensembles de valves et de boîtiers d'ailerons.
Questions de production et d’approvisionnement
À quelle pression de gonflage la planche finie doit-elle être testée ?
Point de chute en PVC renforcé pour SUP is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Comment le renforcement affecte-t-il le poids de la planche finie ?
Le point de chute renforcé ajoute 15 % à 25 % au poids du panneau par rapport au point de chute standard de même épaisseur. Pour une planche de 10'6" avec une âme de 120 mm, les panneaux renforcés du pont et de la coque ajoutent généralement 1,2 kg à 1,8 kg à la planche finie. Les fabricants doivent ajuster la largeur de la bande de rail ou la disposition des accessoires pour compenser l'endroit où le poids cible de la planche est fixé par les spécifications de vente au détail.
Le tissu peut-il être soudé à l’air chaud au lieu du HF ?
Le soudage à l'air chaud est utilisé pour les bandes de rails et les pièces de réparation, mais la couture principale entre le pont et la coque sur les panneaux renforcés à points de chute est normalement reliée par soudage à haute fréquence. Le soudage à l'air chaud des panneaux à points de chute nécessite un processus de chauffage des deux côtés et un contrôle minutieux de la température pour éviter l'effondrement de la rangée de fils verticaux au niveau de la ligne de couture. La résistance au pelage doit être vérifiée sur un coupon de test de chaque lot de production.
Qu’est-ce qui provoque le délaminage entre le revêtement et la rangée de fils ?
Le délaminage au niveau des points d'ancrage du fil résulte d'une pénétration insuffisante du revêtement dans le canevas lors de la fabrication ou d'une surchauffe lors du soudage. La résistance de l'ancrage des fils verticaux doit être vérifiée par un test d'arrachement sur un échantillon carré de 50 mm. Les valeurs inférieures à 250 N indiquent un problème d'adhérence du revêtement dans le tissu entrant, et non un problème de soudure.
Stockage et traitement
- Conservez les rouleaux de Drop Stitch en PVC renforcé pour SUP dans un endroit sec entre 15°C et 25°C, posés horizontalement sur un support supporté par un noyau. N'empilez pas les rouleaux sur plus de deux hauteurs, car la compression endommage la rangée de fils verticale.
- Laisser les rouleaux atteindre la température de l'atelier pendant 24 heures avant de les couper. Le tissu à point froid est moins souple aux points d'ancrage du fil et peut se fissurer lors de la coupe ou du positionnement du panneau.
- Utilisez un coupeur rotatif tranchant ou une table de découpe CNC. Inspectez chaque bord coupé pour détecter la présence de fils lâches ou tirés avant de souder ; les fils saillants interfèrent avec la consolidation des cordons de soudure.
- Maintenez les électrodes et les outils de soudage HF exempts de résidus de PVC. L’accumulation de résidus provoque un échauffement inégal et un effondrement localisé de la structure du point de chute au niveau de la couture.
- Conservez les planches finies dégonflées et plates, ou partiellement gonflées à 5 psi, dans un endroit ombragé, à l'abri de la lumière directe du soleil. Un stockage prolongé à pleine pression dans des environnements chauds accélère la perte de plastifiant au niveau des joints soudés.