English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


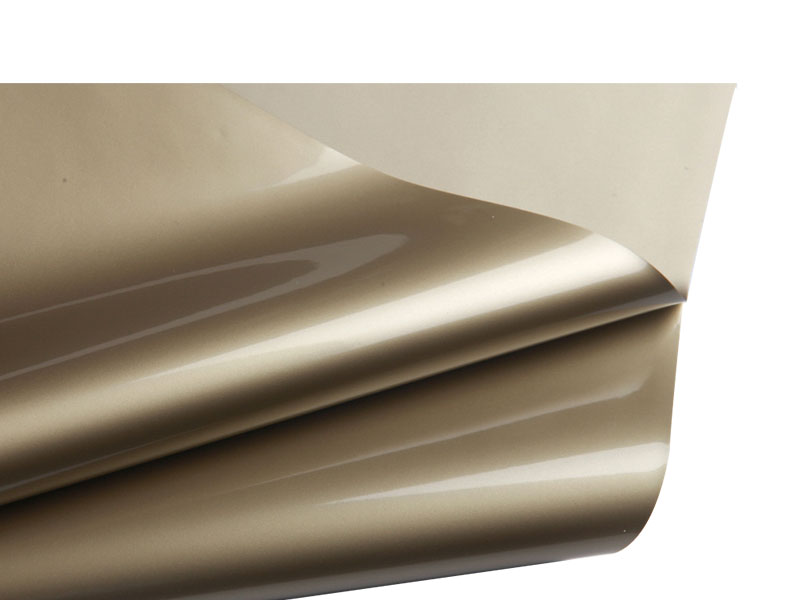
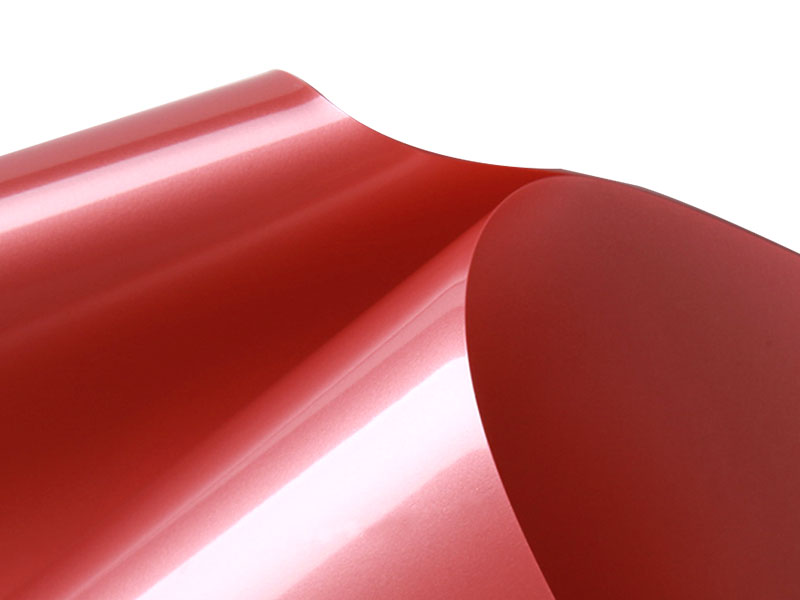
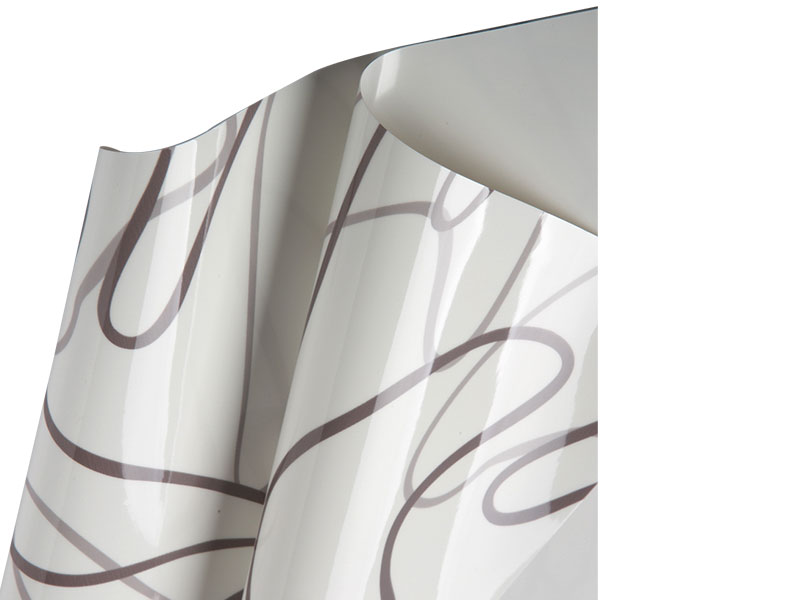
Film PVC calandré de haute précision
Film PVC calandré de haute précision is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
Construit selon votre ligne de conversion
Film PVC calandré de haute précision is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
Épaisseur nominale et bande de tolérance convenues par application, mesurées par jauge bêta en ligne
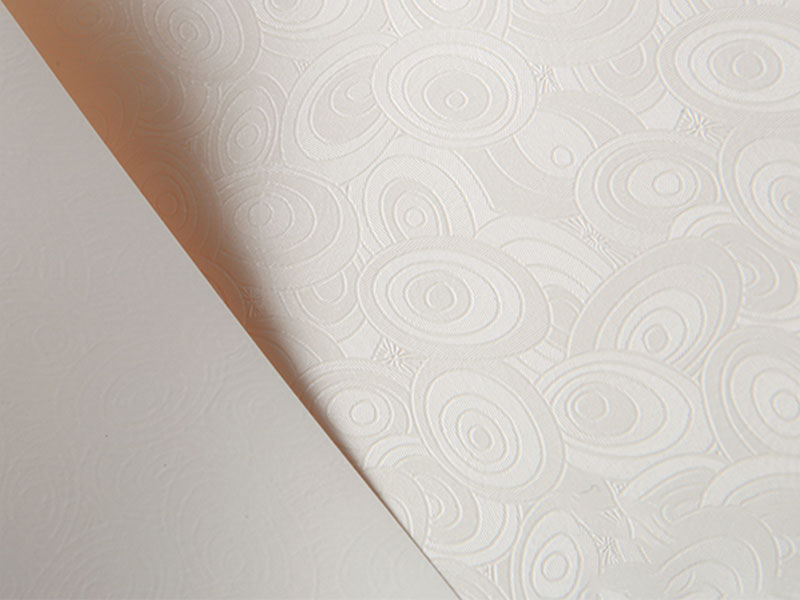
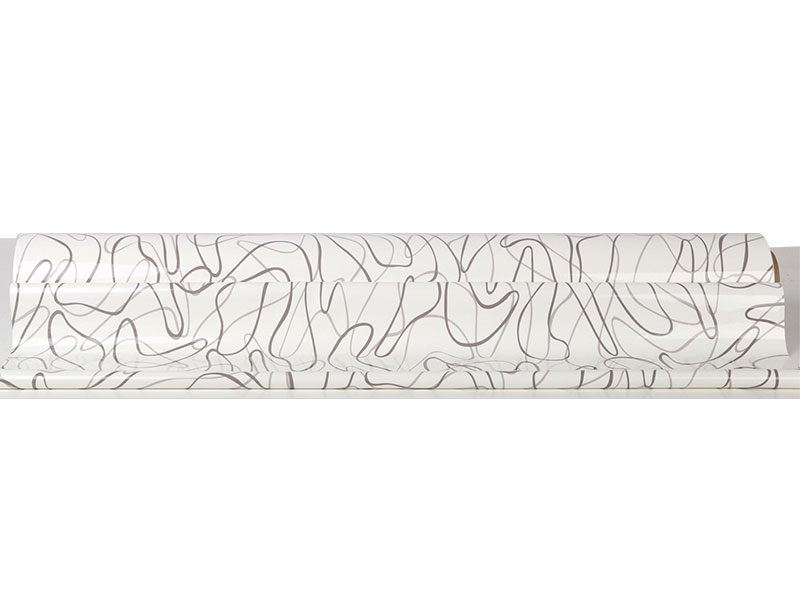
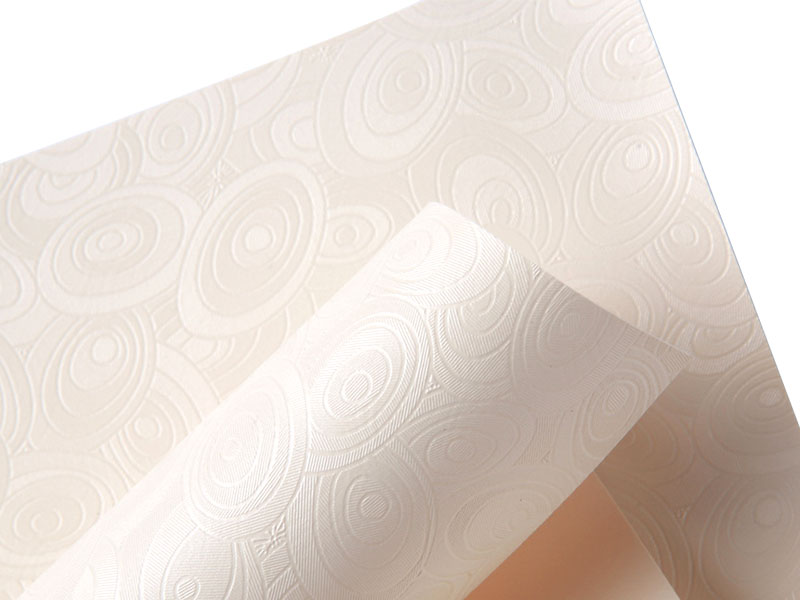
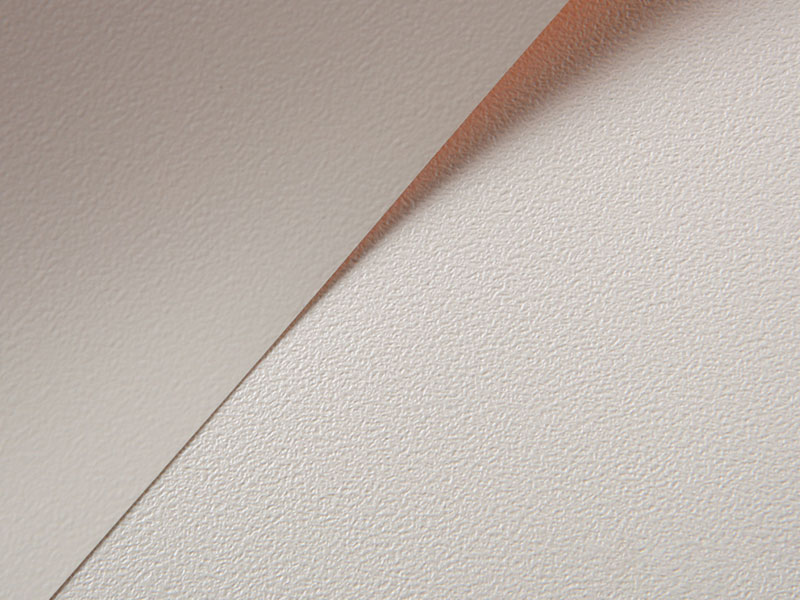
Niveau de brillance, degré de mat ou motif de gaufrage défini sur un échantillon de référence physique
Mélange maître de glissement, d'antiblocage, de stabilisateur UV et de couleur défini pour le processus en aval
Largeur, longueur, diamètre du noyau, nombre d'épissures et tension d'enroulement selon la ligne de l'acheteur
Quels changements de précision dans la conversion
Uniformité des jauges sur le Web
La variation de l'épaisseur sur la largeur du rouleau est la principale cause de dérive du repérage d'impression et de rides de laminage. Le film PVC calandré de haute précision est surveillé par une jauge bêta en ligne qui analyse en continu la totalité de la bande, et le profil transversal est corrigé par un ajustement automatique de l'écart entre les rouleaux. Un profil à jauge plate permet au convertisseur de fonctionner à des vitesses de ligne plus élevées sans compensation de tension.
Finition de surface reproductible
Le rouleau de calandre final transfère sa surface au film sous pression et température contrôlées. La température des rouleaux est maintenue dans une bande étroite afin que le niveau de brillance ne dérive pas du début à la fin d'un cycle de production. Les convertisseurs imprimant sur le film reçoivent une énergie de surface constante, ce qui permet un mouillage stable de l'encre sur tout le rouleau.
Qualité des bords et précision de la largeur
La refente est effectuée en ligne après le calandrage et le bord de la fente est surveillé pour détecter les bavures, l'ondulation et l'écart de largeur. Des bords nets permettent un guidage automatique de la bande sur la ligne du convertisseur et réduisent les déchets de bords lors de la découpe. La tolérance de largeur de /- 0,5 mm permet au convertisseur de définir une marge de coupe étroite.
Stabilité dimensionnelle après conversion
Le film est recuit pendant le calandrage pour soulager les contraintes internes. Le retrait résiduel après conversion est maintenu en dessous de 2 % à 100 °C pendant 10 minutes, de sorte que le film imprimé et laminé ne se déforme pas lorsqu'il est exposé à la chaleur en aval ou lorsqu'il est installé dans un environnement chaud.
Tableau de tolérance et de propriété
| Polymère de base | Polychlorure de vinyle, qualité plastifiée ou rigide |
| Plage de jauge | 0,05 mm à 0,80 mm |
| Tolérance d'épaisseur | /- 0,005 mm sur les nuances de précision, /- 0,010 mm sur les nuances standards |
| Tolérance de largeur | /- 0,5mm |
| Variation de la jauge inter-Web | À moins de 1,5 % de la valeur nominale |
| Finition de surface | Brillant miroir, mat, gaufré |
| Niveau de brillance | 5 à 90 unités de brillance à 60 degrés |
| Retrait résiduel | En dessous de 2% à 100°C, 10 minutes |
| Résistance à la traction | 40 MPa à 55 MPa (grade rigide) |
| Allongement à la rupture | 10 % à 60 % (selon le niveau) |
| Largeur du rouleau | Jusqu'à 2,0 m |
| Longueur du rouleau | Jusqu'à 1 000 m |
| Diamètre du noyau | 76 mm ou 152 mm |
| Plage de température de service | -15°C à 65°C |
Itinéraires de conversion
Film PVC calandré de haute précision is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
Le film est laminé sur du papier, du carton, du non-tissé et d'autres substrats de film. Une jauge uniforme prend en charge un poids de couche d'adhésif uniforme et une pression de pincement constante sur la bande, ce qui réduit les défauts de liaison et le délaminage dans le produit fini.
Le contrôle de précision de la jauge permet le formage reproductible de pièces de faible épaisseur telles que les inserts d'emballage et les couvercles de protection. L'épaisseur de paroi dans la pièce formée est prévisible à partir du calibre entrant et du taux d'étirage.
Des bords de fente nets et un calibre constant permettent au convertisseur d'exécuter des opérations de découpe et de refendage avec des marges de coupe étroites. La précision de la largeur réduit le gaspillage de bords et améliore le rendement par rouleau sur les tirages de conversion à grand volume.
Questions de l'acheteur
Comment la tolérance d’épaisseur est-elle vérifiée sur chaque rouleau ?
L'épaisseur est surveillée en continu pendant la production par une jauge bêta en ligne qui scanne toute la largeur du rouleau. Un certificat de qualité délivré avec chaque lot enregistre l'épaisseur moyenne et l'écart transversal maximal, mesurés par micromètre hors ligne aux positions définies sur le plan de contrôle. Les acheteurs peuvent demander le journal de jauge brut pour les commandes critiques.
Le film nécessite-t-il un traitement corona avant l'impression ?
Le film PVC calandré standard de haute précision est fourni avec une énergie de surface contrôlée adaptée aux encres à solvant et UV. Les encres à base d'eau et certains adhésifs peuvent nécessiter un traitement corona en ligne au niveau du convertisseur. Le niveau de dyne du film fourni est indiqué sur le certificat de qualité et le transformateur doit le vérifier avec un stylo dyne avant de définir les paramètres d'encre et d'adhésif.
Qu’est-ce qui cause la variation de jauge vers les bords des rouleaux ?
La variation de jauge au niveau des bords des rouleaux provient de la flexion des rouleaux de calandre sous charge. La ligne est équipée d'une compensation de flexion des rouleaux et le profil de la bande transversale est corrigé pour maintenir la variation bord à bord dans la plage indiquée. Si un transformateur observe une variation des bords, le film doit être vérifié par rapport au certificat avant d'évaluer la configuration de déroulement et de guidage de la bande du transformateur.
Le film peut-il être fourni dans une qualité rigide pour l'emballage ?
Oui. Des qualités rigides et semi-rigides sont produites pour les applications d'emballage et de formage. La teneur en plastifiant est définie en fonction de l'application et les propriétés de traction et d'allongement sont indiquées pour la qualité spécifique. Les acheteurs doivent indiquer la température de formage et le taux d'étirage afin que la qualité puisse être sélectionnée en fonction de la fenêtre de formage, et pas seulement en fonction des propriétés à température ambiante.
Comment les rouleaux doivent-ils être stockés avant la conversion ?
Conserver les rouleaux horizontalement sur un support supporté par un noyau entre 15 °C et 25 °C et entre 40 % et 60 % d'humidité relative. Laissez les rouleaux atteindre la température de la ligne pendant 24 heures avant de les dérouler, car le film froid est plus rigide et produit une tension plus élevée au même réglage de déroulement. Gardez l'emballage d'origine en place jusqu'à ce que le rouleau soit monté sur la ligne.
Notes de stockage et de manipulation
Conservez les rouleaux de film PVC calandré de haute précision horizontalement sur un support supporté par un noyau entre 15 °C et 25 °C et entre 40 % et 60 % d'humidité relative. Évitez la lumière directe du soleil et les sources de chaleur qui ramollissent le film.
Laisser les rouleaux atteindre la température de la ligne pendant 24 heures avant la conversion. Le film froid est plus rigide et le même réglage de tension de déroulement produira une tension de bande différente dans un laminage à froid.
Manipuler les rouleaux avec des supports de noyau ou un équipement de levage de rouleaux. Faire tomber un rouleau sur le côté peut déformer les couches et créer une variation de jauge au bord du rouleau.
Gardez l'emballage protecteur d'origine en place jusqu'à ce que le rouleau soit monté. La poussière sur la surface du film est pressée dans la finition dès le premier pincement et est difficile à enlever sans endommager la surface.
Conservez les rouleaux partiellement utilisés dans leur emballage d'origine et étiquetez-les avec le numéro de lot. Les films provenant de différents lots ne doivent pas être assemblés lors d'une conversion continue.