English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


Film imprimable en PVC durcissable aux UV
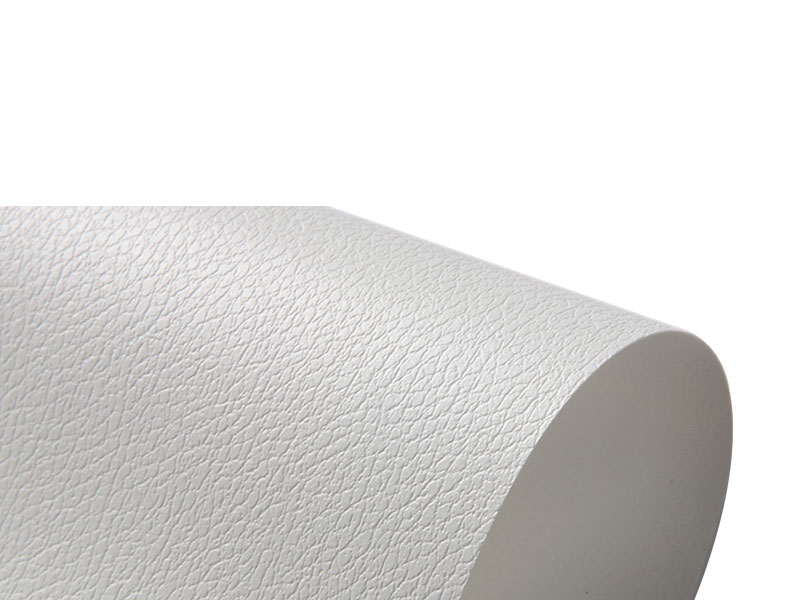
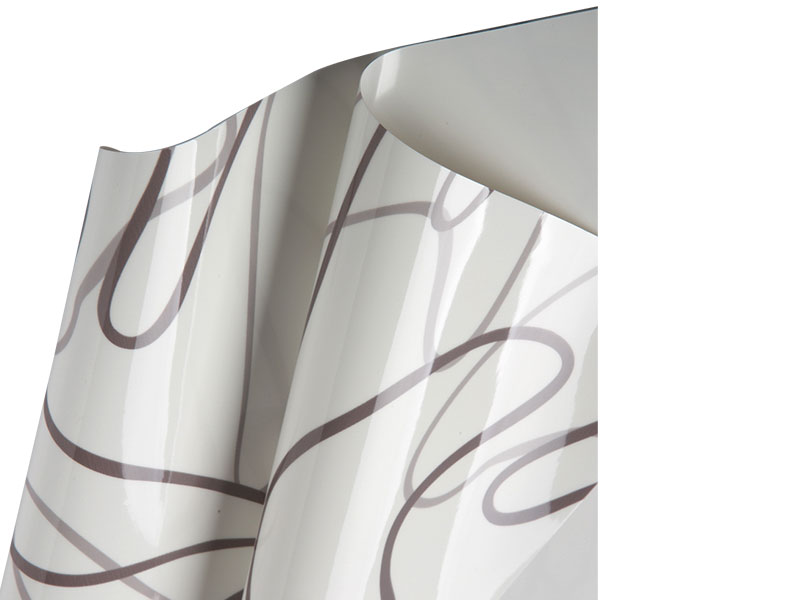
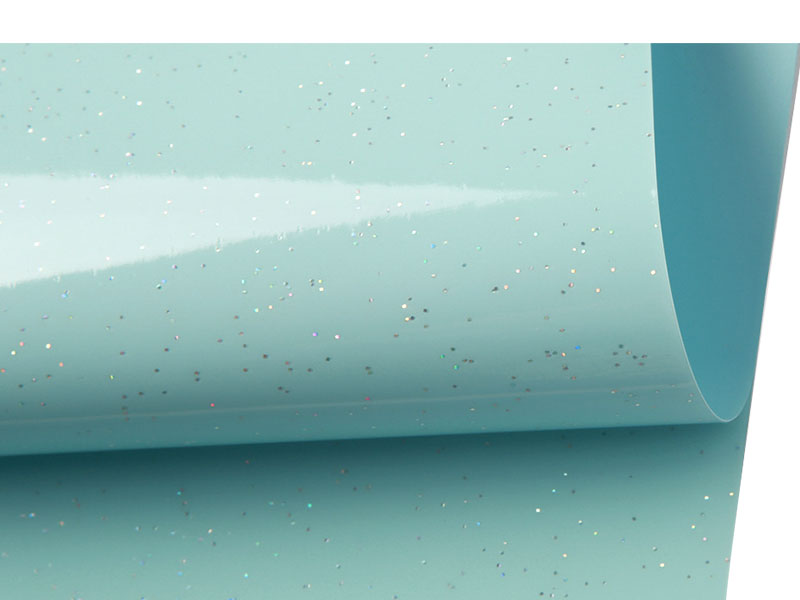
Film imprimable en PVC durcissable aux UV is a polyvinyl chloride substrate engineered for direct-to-film digital printing with ultraviolet-curing ink systems. The film incorporates a receiver coating that controls ink dot gain and anchors UV inks during instantaneous curing under high-intensity mercury or LED lamps. Substrate thickness ranges from 0.08 mm to 0.30 mm, with gloss, semi-gloss, and matte surface options. The product is supplied in widths up to 3.2 m for wide-format roll-to-roll presses and is compatible with UV-curable, latex, and solvent ink sets where a primer layer is applied. Typical applications include interior graphics, point-of-purchase displays, wall murals, and vehicle wrap components where print resolution and surface durability are specified together.
Valeur opérationnelle pour les fournisseurs de services d'impression
Stabilité du revêtement du récepteur d'encre
Film imprimable en PVC durcissable aux UV carries a micro-porous receiver layer that immobilizes UV ink droplets within milliseconds of jetting, preventing coalescence and feathering on high-speed print heads. Dot gain is held to 12% to 18% at 600 dpi, allowing 4 pt text and fine line detail to remain legible on finished graphic panels.
Compatibilité de durcissement instantané
La surface du film tolère les températures maximales de la lampe pendant le durcissement aux UV sans bandes brillantes, peau d'orange ou distorsion de la surface. Le changement dimensionnel après durcissement est inférieur à 0,15 % pour une épaisseur de 0,20 mm, de sorte que les graphiques multi-panneaux assemblés sur site maintiennent le repérage entre les joints des panneaux.
Adhésion à plusieurs compositions chimiques d’encre
Les tests d'adhérence en hachures croisées selon la norme ASTM D3359 renvoient la classification 5B pour les encres durcissables aux UV et 4B à 5B pour les encres latex sur papier apprêté. La couche réceptrice accepte les sous-couches d'encre blanche sans piqûres, prenant en charge les créations graphiques rétroéclairées et opaques sur un seul substrat.
Conversion et finition de la latitude
Film imprimable en PVC durcissable aux UV accepts cold lamination, application tape transfer, die cutting, and plotter contour cutting. The film does not curl at trimmed edges when stored flat at 20°C to 25°C, which supports pre-print assembly workflows for retail display programs.
Données de spécifications matérielles
Où le film est spécifié
Graphiques de vente au détail
Film imprimable en PVC durcissable aux UV is used for shelf-edge strips, window graphics, and floor decals in retail environments. The receiver coating supports high-resolution brand imagery and barcode printing on a single pass, and the finished graphic resists scuffing from cart traffic when laminated or top-coated.
Peintures murales intérieures
Les architectes et les entrepreneurs d'intérieur spécifient ce film pour les murs imprimés des bureaux, des cliniques et des halls d'accueil. Les rouleaux jusqu'à 3,2 m de large réduisent les joints des panneaux sur les murs hauts, et l'option de surface mate limite l'éblouissement sous les réseaux de downlights.
Présentoirs de point de vente
Les stands pop-up, les panneaux d'extrémité et les présentoirs autonomes utilisent le film car il accepte la découpe et le pliage sans fissuration des bords. Les impressions durcies aux UV sur le film conservent la densité des couleurs après des cycles répétés d'assemblage et de démontage.
Questions d'approvisionnement et de production
Quelle configuration de lampe UV est compatible avec le film ?
Film imprimable en PVC durcissable aux UV is formulated for both mercury vapor and LED-UV curing units. For mercury lamps, peak irradiance at the film surface should be monitored to avoid heat-induced gloss variation on thin gauges below 0.15 mm. LED-UV units operating at 395 nm cure the ink without substrate heating, which is preferred for 0.08 mm stock.
Comment les rouleaux imprimés doivent-ils être stockés avant la conversion ?
Les rouleaux imprimés doivent être enroulés face imprimée vers l'extérieur avec une feuille intercalaire, stockés entre 18 °C et 25 °C et entre 40 % et 60 % d'humidité relative, et utilisés dans les 30 jours suivant l'impression. Les encres durcies aux UV sur le film continuent de post-durcir pendant 24 à 48 heures, donc la découpe et le laminage doivent suivre un minimum de 24 heures pour permettre le développement complet de l'adhésion de l'encre.
Le film peut-il être imprimé avec de l'encre blanche pour des applications rétroéclairées ?
Les qualités translucides de film imprimable en PVC durcissable aux UV acceptent les sous-couches d'encre UV blanche sans piqûres à 600 dpi et plus. Pour une diffusion uniforme du rétroéclairage, une double touche de blanc est recommandée, suivie de couches de couleur. La transmission lumineuse de l'assemblage fini est mesurée sur le panneau imprimé, et non sur le support non imprimé, car la densité de l'encre blanche varie selon la presse et le profil de durcissement.
Quelles sont les causes de la courbure des bords après la découpe du contour ?
La courbure des bords des graphiques découpés résulte généralement d'un temps de séjour insuffisant après l'impression, d'un stockage à faible humidité ou d'une découpe avec une lame émoussée qui étire le bord du film. Attendez 24 heures, conservez à plat entre 20 °C et 25 °C et remplacez les lames du traceur aux intervalles recommandés par le fabricant du cutter. Si la courbure persiste, vérifiez que la force de libération du support se situe dans la plage spécifiée pour la qualité du film utilisé.
Le revêtement récepteur affecte-t-il l’adhérence du laminage ?
Le revêtement récepteur est conçu pour adhérer aux adhésifs de stratification sensibles à la pression et thermiques. Pour le laminage à froid, sélectionnez un film de laminage avec un adhésif acrylique conçu pour les substrats en PVC. L'énergie de surface du film imprimé doit être vérifiée avec un stylo dyne avant le laminage ; des valeurs de 38 dyn/cm ou plus indiquent un mouillage adéquat pour la formation d'une liaison adhésive.
Précautions de manipulation et de traitement
- Déroulez le film imprimable en PVC durcissable aux UV lentement et uniformément. Un déroulement rapide génère une charge statique qui attire la poussière vers le revêtement du récepteur et provoque des ratés d'allumage de la tête d'impression dès le premier mètre d'un tirage.
- Maintenir l’humidité de la salle de presse entre 40 % et 60 % d’humidité relative. Une faible humidité augmente l'électricité statique et les boucles ; une humidité élevée adoucit le revêtement du récepteur et ralentit la prise de l'encre.
- N'empilez pas les feuilles imprimées face à face sans papier intercalaire. Les surfaces d'encre durcies aux UV peuvent se bloquer ou se transférer sous charge, en particulier sur les qualités brillantes.
- Apprêtez l’impression au solvant et au latex avec l’apprêt recommandé par le fournisseur de film. L'impression au solvant sans apprêt sur le revêtement récepteur peut présenter une perte d'adhérence après 72 heures.
- Stockez les rouleaux non imprimés horizontalement sur un support supporté par le noyau. Le stockage vertical de rouleaux d'une épaisseur inférieure à 0,15 mm peut provoquer un télescopage et des dommages aux bords sur de longues périodes.