English
 中文简体
 русский
 Español
 Français
 عربى
 Português
 हिंदी
 Indonesia
 فارسی
 Tiếng Việt
 Türk


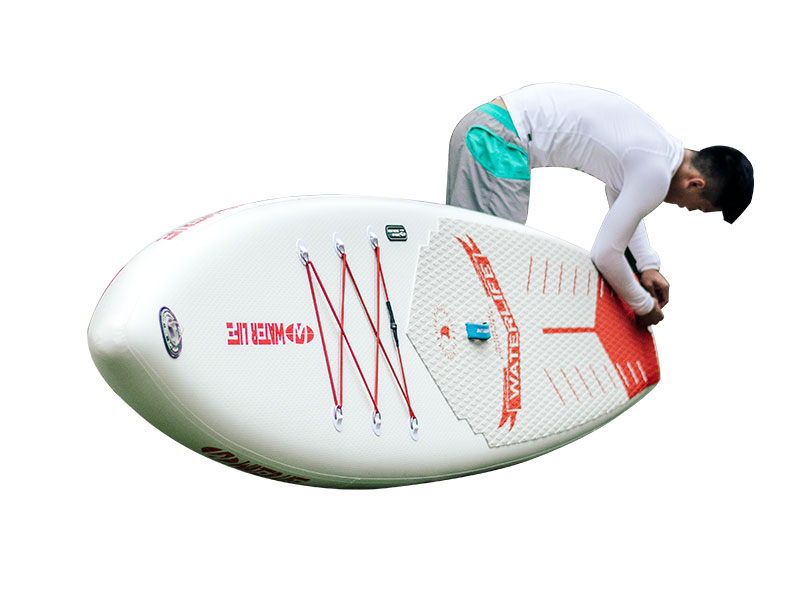
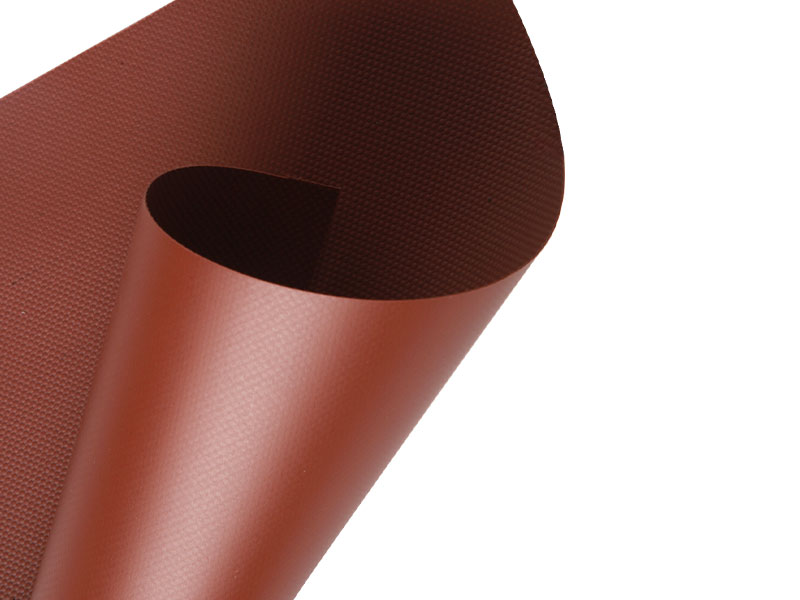
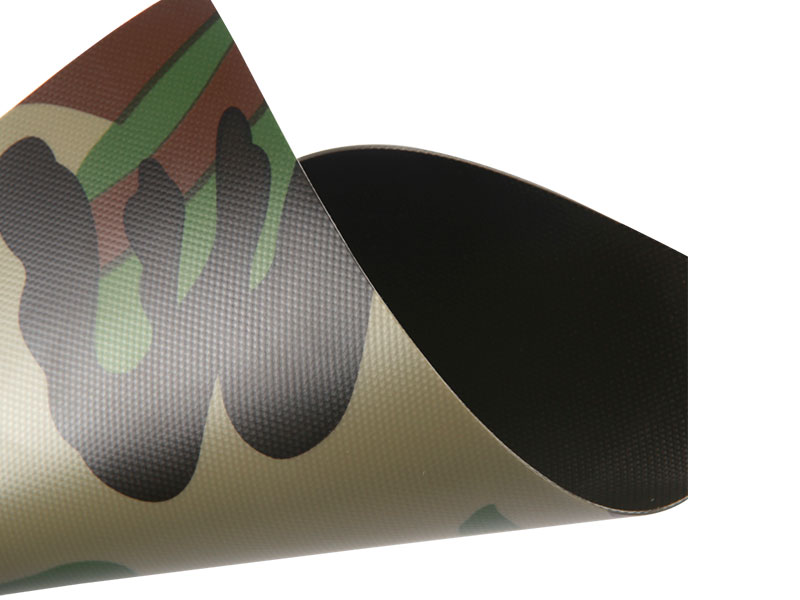
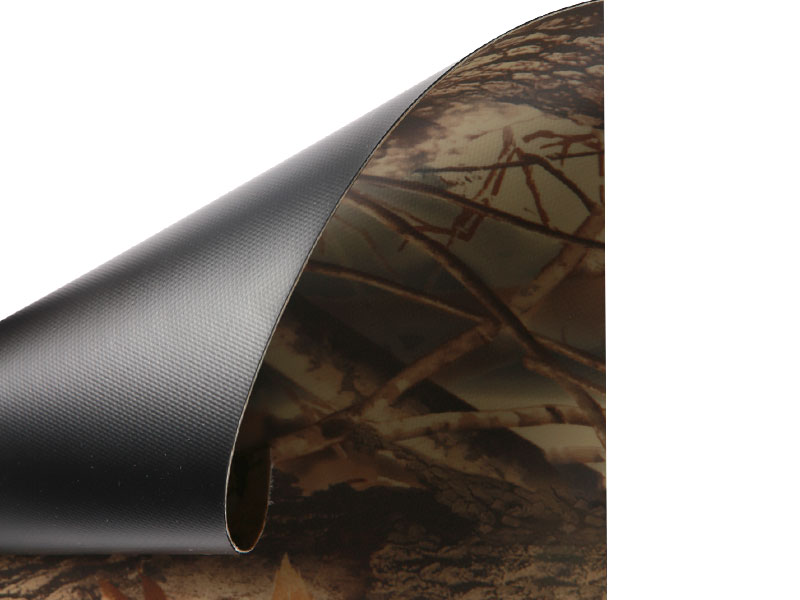
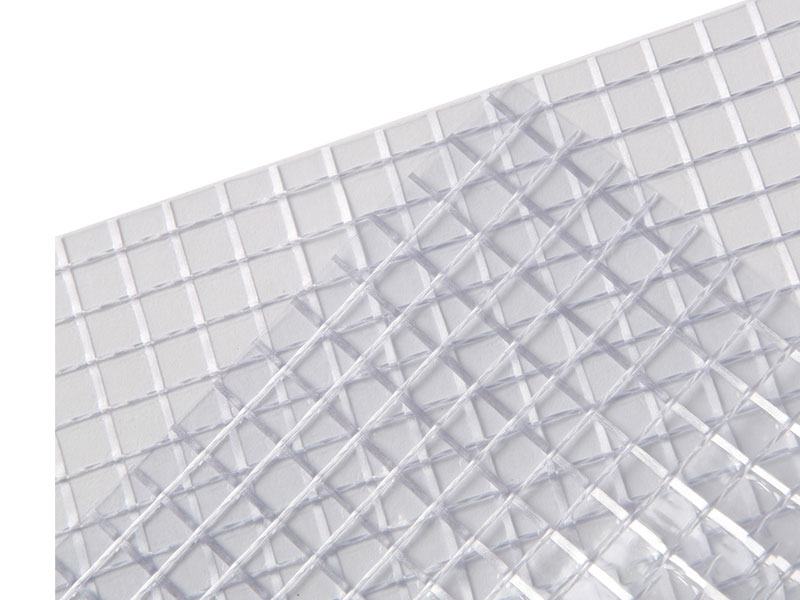
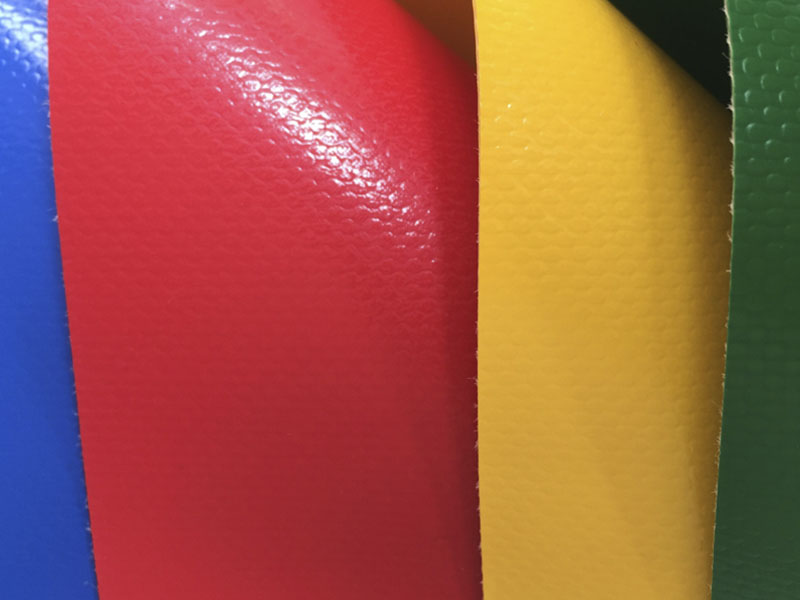
Tissu de voie d'air de PVC 3200GSM
Tissu de voie d'air de PVC 3200GSM is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
Pourquoi 3200GSM est spécifié pour la construction de voies aériennes
Répartition de la charge sous impact dynamique
La masse d'enduction de 3 200 g/m² offre une résistance à la traction de 3 500 N/5 cm à 4 500 N/5 cm dans le sens chaîne et trame, selon la construction du canevas. Cela permet au tissu de répartir les charges ponctuelles provenant des impacts d'atterrissage sur une zone plus large de la chambre à air, réduisant ainsi la concentration de contraintes au niveau des coutures des déflecteurs internes et des lignes de soudure.
Résistance à la perforation et à l'abrasion
L'épaisseur du revêtement sur le tissu PVC Air Track 3 200 g/m² varie de 0,55 mm à 0,70 mm par face. Les tests d'abrasion Taber conformes à la norme ASTM D4060 renvoient des valeurs de perte de poids inférieures à 0,30 g à 1 000 cycles avec des roues H-18, ce qui permet une utilisation sur les sols des gymnases et les zones d'entraînement en plein air où se produit le contact avec des surfaces abrasives.
Rétention d'air grâce à l'intégrité de la soudure
Le soudage à haute fréquence du revêtement PVC crée une liaison moléculaire à travers le joint. À 3 200 g/m², la masse de revêtement fournit une épaisseur de matériau suffisante pour la pénétration des soudures sans brûler le canevas. La résistance au pelage des joints soudés atteint généralement 80 N/5 cm à 120 N/5 cm, et la perte de pression dans la chambre est maintenue en dessous de 5 % sur une période de 24 heures à une pression interne de 0,3 bar.
Stabilité dimensionnelle sous pression
Le canevas en polyester en tissu PVC Air Track 3 200 g/m² est thermofixé avant le revêtement, limitant l'allongement à 3 % à 5 % à la charge de rupture. Sous des cycles répétés de gonflage et de dégonflage, le tissu conserve la géométrie de la chambre sans étirement permanent, ce qui préserve les caractéristiques de rebond prévues de la piste d'air tout au long de sa durée de vie.
Données de construction du tissu
Où le tissu 3200GSM est appliqué
Questions techniques des fabricants et des acheteurs
Quelle méthode de soudage est recommandée pour assembler un tissu 3200GSM ?
Le soudage diélectrique à haute fréquence est la méthode principale pour le tissu à air en PVC 3 200 g/m². L'épaisseur du revêtement prend en charge une fenêtre de soudage de 0,5 à 2,5 secondes à 27,12 MHz, selon la configuration de l'électrode. Le soudage à air chaud avec une buse de 40 mm entre 350°C et 400°C est utilisé pour les réparations sur site et les géométries complexes où l'outillage HF n'est pas disponible. Les deux méthodes doivent produire une résistance au pelage des coutures d'au moins 80 N/5 cm lorsqu'elles sont testées selon la norme ASTM D413.
Comment le tissu se comporte-t-il à basse température pendant le stockage hivernal ?
Tissu de voie d'air de PVC 3200GSM remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
Qu’est-ce qui cause la rupture des coutures de la chambre et comment peut-on la prévenir ?
La rupture des joints dans la construction de voies aériennes provient généralement d'une pression de soudure insuffisante, de surfaces de revêtement contaminées ou d'une concentration de contraintes au niveau des jonctions des déflecteurs. Assurez-vous que les surfaces de revêtement sont nettoyées avec de l'alcool isopropylique avant le soudage, maintenez la pression des électrodes dans les limites des spécifications de l'équipement et renforcez les points de fixation des déflecteurs internes avec une deuxième passe de soudure ou un patch du même tissu. Le test de pression de chaque chambre à 1,5 fois la pression de service avant expédition identifie les coutures faibles avant que le produit n'atteigne l'utilisateur final.
Le tissu 3 200 g/m² est-il adapté à la construction en point tombant ?
Tissu de voie d'air de PVC 3200GSM is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
Comment nettoyer et entretenir le tissu entre les saisons ?
Nettoyez le tissu Air Track en PVC 3 200 g/m² avec une solution détergente au pH neutre et une brosse ou un chiffon doux. Rincer à l'eau claire et laisser sécher complètement avant de dégonfler et de plier. N'utilisez pas de nettoyants à base de solvants, d'acétone ou d'eau de Javel, qui extraient le plastifiant du revêtement et accélèrent la fissuration de la surface. Rangez l'équipement dégonflé dans un endroit sec et aéré, à l'abri de la lumière directe du soleil et des objets pointus.
Guide de fabrication et de stockage
- Conservez les rouleaux de tissu PVC Air Track 3 200 g/m² horizontalement sur un support supporté par un noyau dans un endroit sec entre 15 °C et 30 °C. Évitez d'empiler les rouleaux sur plus de deux hauteurs pour éviter le froissement du revêtement par compression.
- Laisser les rouleaux s'équilibrer à la température de l'atelier pendant au moins 24 heures avant de les couper ou de les souder. Le tissu froid présente une flexibilité d'enduction réduite et peut se fissurer au niveau des lignes de pliage lors de la manipulation.
- Coupez le tissu avec une lame rotative tranchante ou un couteau chaud. La découpe à l'emporte-pièce et la découpe au traceur sont acceptables pour les formes de panneaux ; inspectez les bords coupés pour déceler le délaminage du revêtement avant le soudage.
- Maintenir les électrodes de l’équipement de soudage propres et exemptes de résidus de PVC. Les résidus carbonisés sur les électrodes provoquent des arcs électriques et des brûlures de surface qui compromettent l'intégrité des coutures.
- Testez un échantillon de soudure de chaque rouleau avant le soudage de production. La formulation du revêtement et la teneur en plastifiant peuvent varier légèrement entre les lots de production, et les paramètres de soudure peuvent nécessiter un ajustement.